客户背景
用四个检测模组覆盖总装、装焊精整、漆面平整度和车架纵梁工位,检测结果与 VIN、图片和 MES 质量档案关联。
某商用车主机厂(客户名称待授权公开)
挑战
- 人工检测受经验、疲劳和光照影响,漏检与误检难以稳定控制。
- 检测结果难绑定 VIN、工单、视频和返修记录,追溯成本高。
- 多工位检测标准不一致,质量数据难以沉淀。
方案
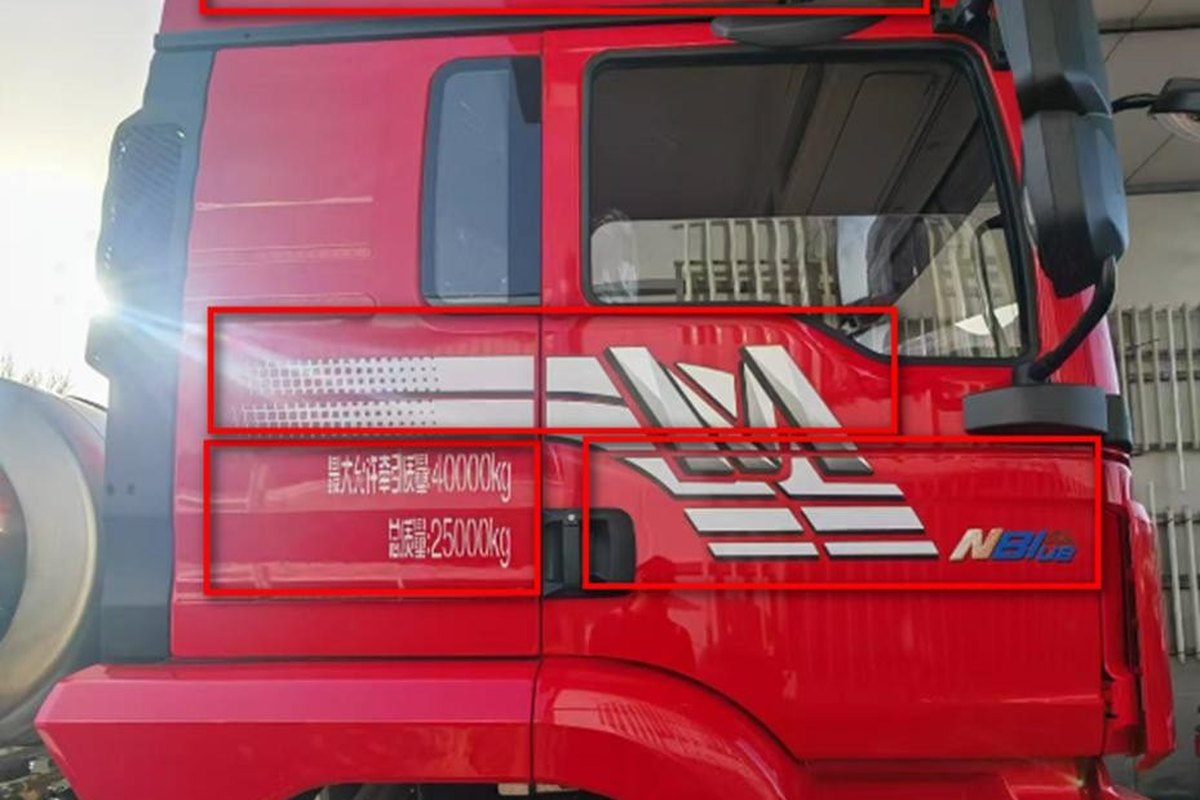
- 总装工位用双柱升降龙门 + 侧面拍摄,覆盖贴字标识、VIN 校验、整车外观和装配完整性。
- 装焊精整用双机械臂 + 多相机内窥工装,进入驾驶室内部完成关键装配项检测。
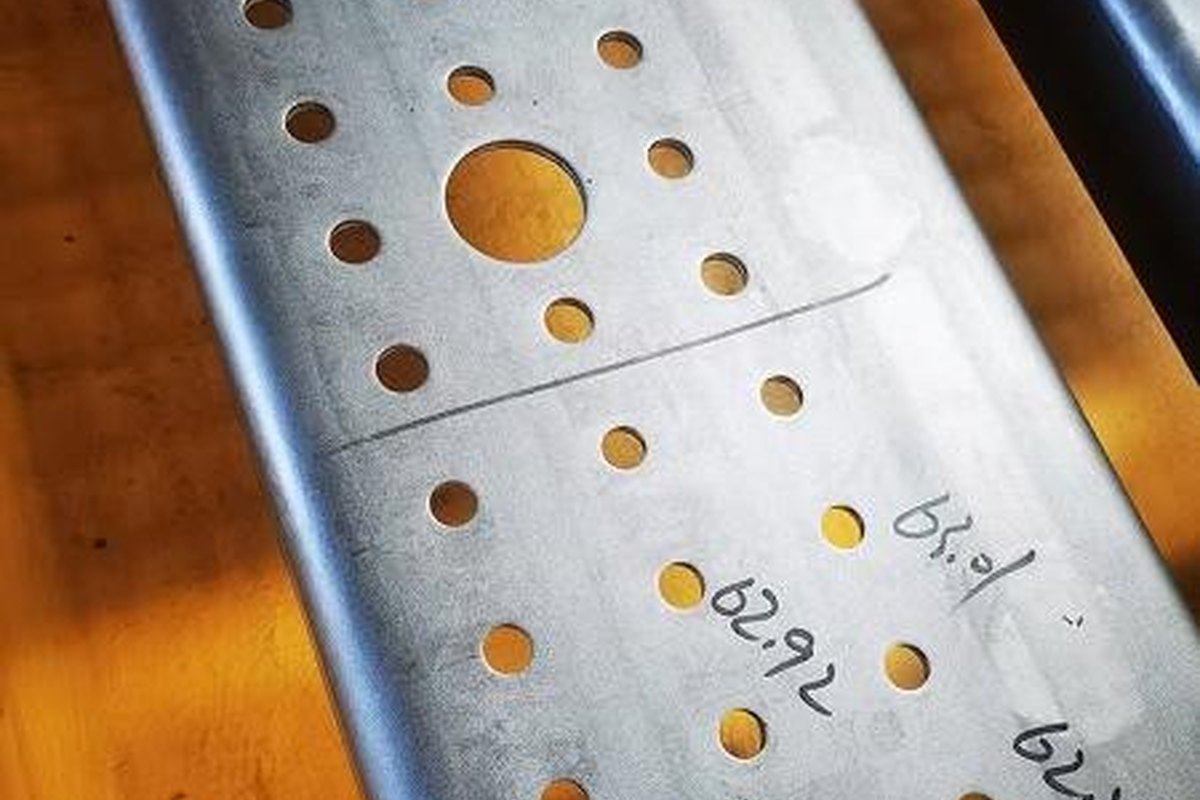
- 漆面用暗室罩体 + 多色频闪光源 + 相机阵列;车架纵梁用固定龙门 + 平行背光完成孔位孔径测量。
现场效果
- 四类工位形成在线检测能力,可按工位单独部署或整线组合。
- 检测图片、结果与人工复核记录归档。
- 支持检测结果与 VIN、工单和 MES 字段关联。
交付与边界
样件与缺陷库 → 光学与节拍验证 → 算法与软件联调 → 设备集成与验收。
客户名称与具体指标待授权公开;页面采用脱敏表述。检出率、误检率与节拍按双方确认的验收口径执行。
Interface
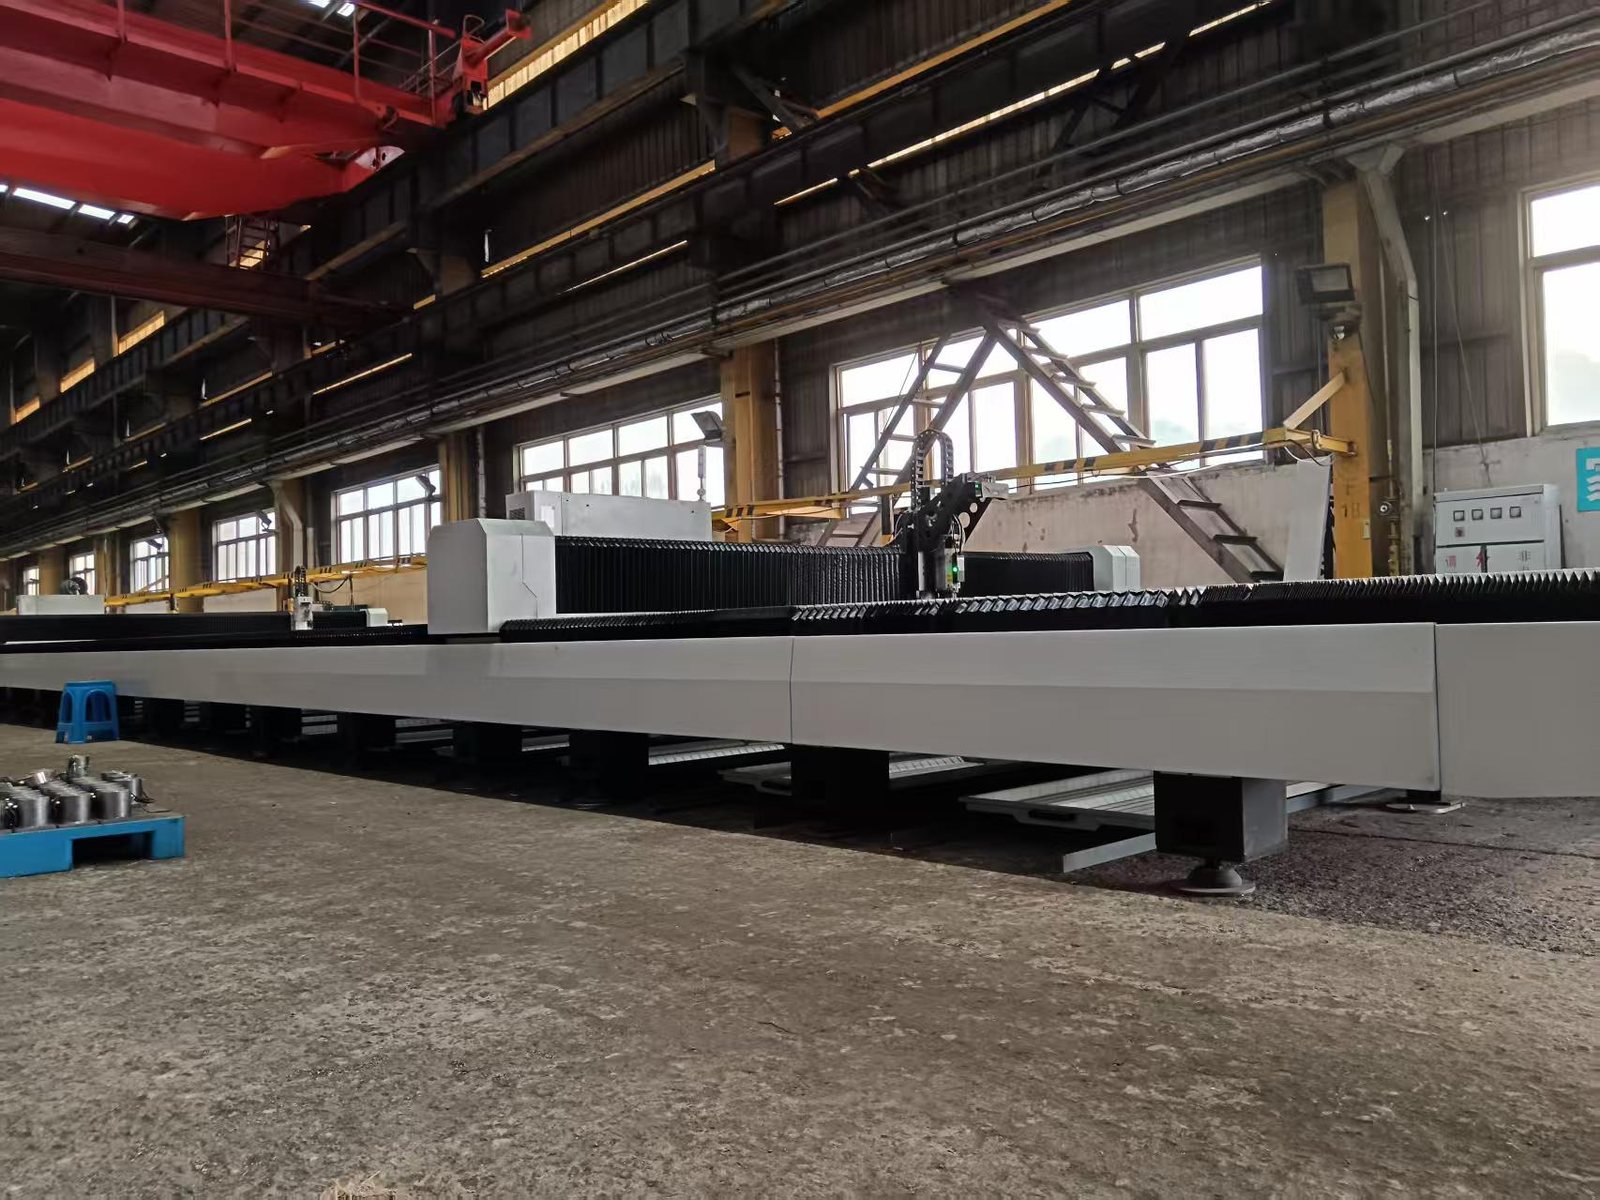
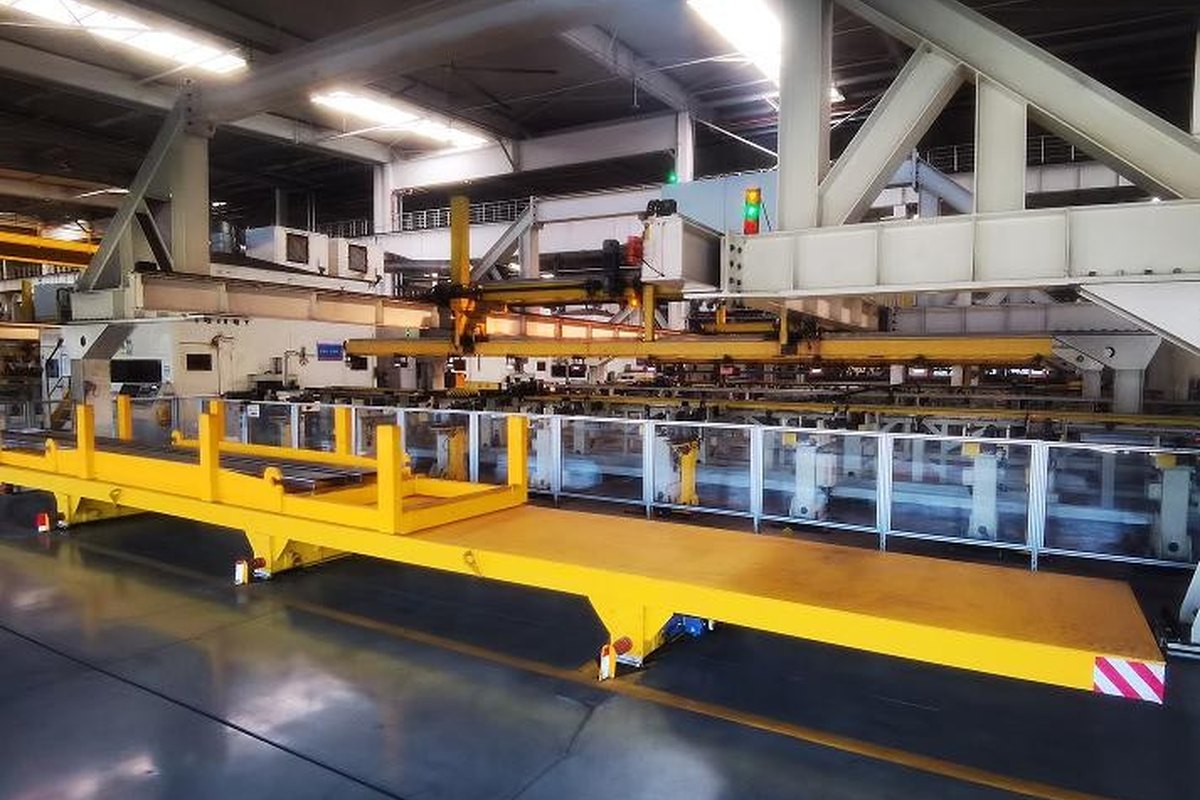
现场与检测图
截图仅用于方案说明;演示环境/仿真数据不代表客户生产环境。
Related